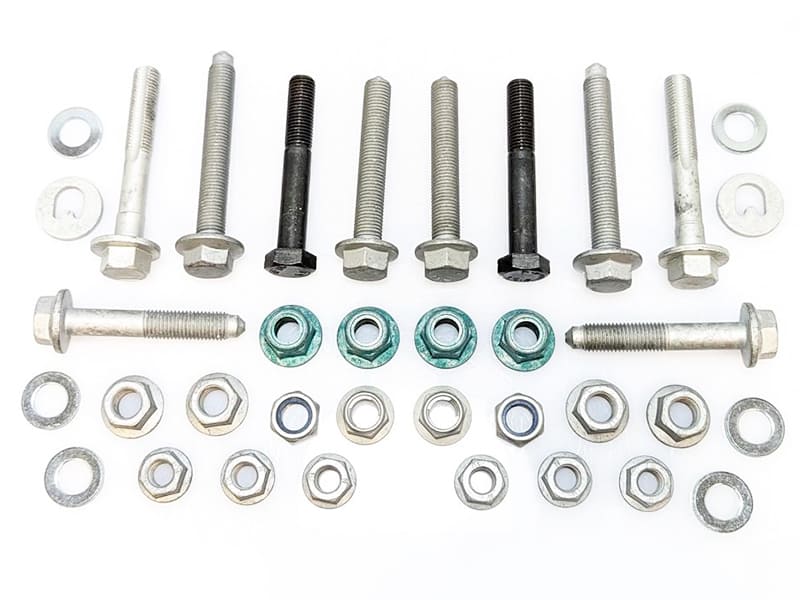
Les filetages mécaniques se retrouvent souvent dans les vis, boulons et autres fixations, et constituent un élément important de l'intégrité mécanique et structurelle. L'utilisation des bons filetages mécaniques peut améliorer la stabilité structurelle, permettre un assemblage précis des ensembles, offrir une ajustabilité et faciliter la maintenance, ce qui les rend largement utilisés dans des secteurs allant de l'aérospatiale et de l'automobile à la construction et à la fabrication.
Qu'est-ce qu'un filetage ?
“ Filetage ” désigne une crête ou une rainure hélicoïdale à la surface d'un objet cylindrique, généralement une vis, un boulon ou un écrou. Les filetages sont conçus pour permettre à ces objets de s'assembler en s'engageant les uns dans les autres par un mouvement de rotation. Les filetages peuvent être classés comme internes (à l'intérieur d'une ouverture cylindrique) ou externes (à l'extérieur d'une surface cylindrique).

threads_600x400
Quels sont les paramètres géométriques clés des filetages ?
- Pas : La distance entre des points correspondants sur des filets adjacents. Elle est généralement mesurée en millimètres (mm) ou en pouces (in).
- Diamètre nominal (ou diamètre extérieur) : Le plus grand diamètre de la section filetée pour les filetages externes ou le plus petit diamètre pour les filetages internes.
- Diamètre à fond de filet (ou diamètre intérieur) : Le plus petit diamètre de la section filetée pour les filetages externes ou le plus grand diamètre pour les filetages internes.
- Crête : La surface supérieure d'un filetage externe ou la surface inférieure d'un filetage interne.
- Fond de filet : Le bas d'un filetage externe ou le haut d'un filetage interne.
- Flanc : La surface reliant la crête et le fond de filet d'un filetage.
- Angle de filet : L'angle formé par l'intersection des flancs. Il est généralement de 60 degrés pour les filetages métriques standard et de 55 degrés pour les filetages impériaux standard (UNC/UNF).
- Pas axial (ou avance) : La distance axiale parcourue par le filetage en un tour complet.
- Hauteur de filet : La distance entre la crête et le fond de filet du filetage.
- Diamètre sur flancs : Le diamètre théorique auquel l'épaisseur du filet est égale à l'espace entre les filets. Pour un filetage externe, il se situe entre les diamètres nominal et à fond de filet ; pour un filetage interne, il se situe dans le diamètre à fond de filet.

geometric_parameters_of_threads_600x400
Quels sont les outils pour identifier les filetages ?
-
Jauge de pas de filetage :
Une jauge de pas de filetage aide à déterminer le pas (distance entre les filets) d'un objet fileté. Elle se compose d'un ensemble de lames avec des pas de filetage connus. En faisant correspondre les filets avec les lames, vous pouvez identifier le pas de la pièce filetée.

-
Jauge de filetage :
Les jauges de filetage sont des outils de précision conçus pour vérifier la précision des filetages. Elles comprennent des jauges GO/NO-GO pour vérifier la conformité des dimensions des filetages, garantissant que les filetages respectent des normes spécifiques.

-
Pieds à coulisse :
Des pieds à coulisse numériques ou manuels peuvent être utilisés pour mesurer les diamètres nominal et à fond de filet des pièces filetées. Ces informations, avec le pas, aident à identifier le type de filetage.

-
Micromètre :
Les micromètres fournissent des mesures précises des diamètres de filetage. Ils sont particulièrement utiles pour mesurer des filetages de petit diamètre avec une grande précision.

-
Fils de mesure de filetage :
Ils sont utilisés avec un micromètre pour mesurer avec précision le diamètre sur flancs d'un filetage. Les fils sont placés de chaque côté de la pièce filetée, et le micromètre mesure le diamètre effectif.

-
Anneaux et tampons GO/NO-GO :
– Ce sont des jauges spécialement conçues pour vérifier la précision des filetages externes (anneaux) et internes (tampons). Si la pièce s'adapte à la jauge “ GO ” mais pas à la jauge “ NO-GO ”, cela indique que le filetage est dans la tolérance acceptable.


-
Tableau d'identification des filetages
– Tableaux de référence fournissant des informations sur les tailles de filets courantes, les pas et autres paramètres. Ces tableaux peuvent être utilisés pour comparer visuellement les caractéristiques d’un filet.
-
Comparateurs optiques :
– Outils sophistiqués utilisant le grossissement optique et des techniques de comparaison pour inspecter et mesurer les filets avec précision.
-
Limes à filets :
– Ces limes ont des dents conçues pour correspondre à des pas de filet spécifiques. En limant doucement une pièce filetée, vous pouvez déterminer le pas en fonction de la façon dont la lime s’engage avec les filets.
-
Appareils de mesure à ultrasons :
– Outils avancés utilisant des ondes ultrasonores pour mesurer les dimensions des filets de manière non destructive.
Comment identifier le type de filetage ?
L’identification des types de filets implique l’examen de diverses caractéristiques des filets, telles que le pas, le diamètre et la forme. Voici un guide étape par étape pour identifier les types de filets :
-
Mesurer le pas du filet :
Utilisez un peigne à filets pour mesurer la distance entre les filets. Faites correspondre les filets aux lames du peigne à filets. Le pas est un paramètre essentiel pour identifier les types de filets.

-
Déterminer le diamètre :
– Mesurez les diamètres extérieur et intérieur de la pièce filetée à l’aide d’un pied à coulisse ou d’un micromètre. Le diamètre extérieur est le plus grand pour les filets extérieurs et le plus petit pour les filets intérieurs.

mesure au peigne à filets 600×400
-
Compter les filets :
– Comptez le nombre de filets par pouce (TPI) pour les filets impériaux ou le nombre de filets par millimètre (TPM) pour les filets métriques. Ces informations peuvent aider à réduire les possibilités.
-
Vérifier le profil du filet :
– Examinez la forme du filet. Les filets peuvent être triangulaires (en V), carrés ou arrondis. Le profil du filet, ainsi que le pas et le diamètre, aident à identifier le type de filet.
-
Utiliser des tableaux de référence :
– Consultez des tableaux d’identification des filets qui fournissent des informations sur les types de filets courants. Ces tableaux incluent généralement des détails sur le pas, le diamètre et le profil du filet pour diverses normes de filetage.

types_de_filets_600x400
-
Comparer avec les normes connues :
– Comparez les paramètres mesurés (pas, diamètre et profil du filet) avec les normes connues pour les filets. Cela inclut des normes telles que les filets métriques ISO, Unified National Coarse (UNC), Unified National Fine (UNF) et d’autres.
-
Inspecter l’angle du filet :
– Mesurez l’angle entre les flancs du filet. Les angles de filet standard sont généralement de 60 degrés pour les filets métriques et de 55 degrés pour les filets impériaux. Des angles inhabituels peuvent indiquer un type de filet non standard.

-
Utiliser des outils spécialisés :
– Employez des outils spécialisés comme les peignes à filets, les limes à filets ou les comparateurs optiques pour des mesures plus précises. Ces outils sont conçus pour aider à identifier les types de filets avec précision.
Quelles sont les normes de filetage ?

Il existe plusieurs normes de filetage utilisées à l’échelle mondiale, chacune conçue pour des applications et des industries spécifiques. Voici quelques normes de filetage couramment reconnues :
-
Filets métriques ISO :
– Ces filets suivent la norme de filetage métrique de l’Organisation internationale de normalisation (ISO). Ils sont largement utilisés dans les pays ayant adopté le système métrique. Les filets métriques ISO ont un angle de filet de 60 degrés.
-
Norme de filetage unifié (UNC, UNF) :
– La norme de filetage unifié, établie par les États-Unis, comprend deux séries principales : UNC (Unified National Coarse) et UNF (Unified National Fine). L’UNC a moins de filets par pouce, tandis que l’UNF en a plus. Les deux ont un angle de filet de 60 degrés.
-
British Standard Whitworth (BSW) et British Standard Fine (BSF) :
– Ce sont des normes de filetage historiques autrefois largement utilisées au Royaume-Uni et dans d’autres régions influencées par les Britanniques. Le BSW a des filets plus grossiers, tandis que le BSF a des filets plus fins.
-
National Pipe Thread (NPT) :
– Le NPT est une norme américaine pour les filets coniques utilisés dans les tuyaux et les raccords. Il est courant dans les applications de plomberie et de tuyauterie. Les filets NPT ont une conicité de 1:16 et un angle de filet de 60 degrés.
-
National Pipe Thread Tapered (NPTF) :
– Similaire au NPT, le NPTF est une norme américaine pour les filets de tuyaux coniques, mais avec un sommet modifié pour améliorer l’étanchéité. Il est souvent utilisé dans les applications où une étanchéité sans fuite est essentielle.
-
Filets Acme :
– Les filets Acme ont une forme trapézoïdale et sont couramment utilisés dans les vis-mères et autres applications de transmission de puissance. Le profil du filet Acme offre un mouvement de glissement efficace.
-
Filets en dents de scie :
– Les filets en dents de scie ont un flanc perpendiculaire à l’axe et un autre incliné. Ils sont souvent utilisés dans les applications où une force axiale importante est appliquée dans une seule direction.
-
Filets de vis miniatures unifiés (UNM) :
– Il s’agit d’une norme de filetage pour les vis miniatures, souvent utilisée dans l’électronique et les petits composants mécaniques.
-
Filets métriques JIS :
– Les filets métriques Japan Industrial Standards (JIS) sont utilisés au Japon. Ils sont similaires aux filets métriques ISO mais peuvent présenter certaines variations.
-
Filets métriques fins :
– En plus des filets métriques ISO standard, il existe des variations de pas plus fins utilisées dans certaines applications nécessitant un niveau de précision plus élevé.
Quels sont les types de filetages courants ?
Il existe plusieurs types de filets, chacun conçu pour des applications et des exigences spécifiques. Voici quelques types de filets courants :

-
Filets en V :
Ce sont des filets triangulaires standard avec un angle de filet de 60 degrés, couramment utilisés dans les filets métriques et Unified National Coarse (UNC).
-
Filetages carrés :
Les filets carrés ont un profil de forme carrée et sont souvent utilisés dans des applications où une grande efficacité dans le transfert de mouvement est requise. On les trouve couramment dans les vis-mères.
-
Filets Acme :
Les filets Acme ont un profil trapézoïdal et sont utilisés dans des applications où un mouvement de glissement efficace et une capacité de charge élevée sont importants. Ils sont couramment utilisés dans les vis-mères, les vérins et les pinces.
-
Filets en dents de scie :
Les filets en dents de scie ont un flanc perpendiculaire à l'axe et un autre incliné. Ils sont utilisés dans des applications où une force axiale importante est appliquée dans une seule direction, comme dans les étaux et les vérins.
-
Filets en col de cygne :
Les filets en col de cygne ont un profil arrondi et sont utilisés dans des applications où un engagement lisse et continu est souhaité, comme dans certains types d'accouplements.
-
Filets Whitworth :
Les filets Whitworth étaient historiquement utilisés au Royaume-Uni et ont un angle de filet de 55 degrés. Ils sont moins courants aujourd'hui mais peuvent encore être trouvés dans des équipements plus anciens.
-
Filets unifiés :
Les filets unifiés comprennent à la fois les filets unifiés nationaux grossiers (UNC) et les filets unifiés nationaux fins (UNF). L'UNC a moins de filets par pouce, tandis que l'UNF a plus de filets par pouce. Ils ont un angle de filet de 60 degrés.
-
Filets de tuyauterie (NPT et NPTF) :
Le filet de tuyauterie national (NPT) et le filet de tuyauterie national conique (NPTF) sont utilisés pour les filets de tuyauterie coniques dans la plomberie et d'autres applications de tuyauterie. Le NPTF a une crête modifiée pour une meilleure étanchéité.
-
Filetages métriques :
Les filets métriques suivent la norme métrique de l'Organisation internationale de normalisation (ISO). Ils ont un angle de filet de 60 degrés et sont largement utilisés dans les pays qui adoptent le système métrique.
-
Micro-filets :
Les micro-filets sont des filets extrêmement petits utilisés dans des applications miniatures, telles que l'électronique et les dispositifs médicaux. Ils ont des pas très fins.
-
Filets tronqués :
Les filets tronqués ont une partie de leur profil retirée pour créer une surface plane. Cela peut être utile pour certaines applications où une finition affleurante est requise.
Sens du filetage (à gauche et à droite)
Que sont les filets à droite et les filets à gauche ?

Les filets à droite et à gauche font référence à la direction dans laquelle les filets d'une vis, d'un boulon ou d'un autre élément de fixation fileté avancent ou reculent lorsqu'ils sont tournés. La différence réside dans l'arrangement hélicoïdal des filets.
- Filet à droite : Dans un filet à droite, le filet s'incline vers le haut et vers la droite lorsqu'on le regarde depuis la vis ou le boulon.
- Filet à gauche : Dans un filet à gauche, le filet s'incline vers le haut et vers la gauche lorsqu'on le regarde depuis la vis ou le boulon.
Comment juger un filet à droite et un filet à gauche ?
La distinction entre les filets à droite et les filets à gauche peut être faite en observant la direction dans laquelle le filet avance lorsqu'il est tourné. Voici deux méthodes courantes pour déterminer si un filet est à droite ou à gauche :
-
Observation visuelle :
– Tenez l'objet fileté verticalement ou horizontalement, selon l'orientation du filet.
– Si les filets semblent s'incliner vers le haut de gauche à droite, comme le chemin d'une vis à droite, il s'agit d'un filet à droite.
– Si les filets s'inclinent vers le haut de droite à gauche, ressemblant à une vis à gauche, il s'agit d'un filet à gauche.
-
Direction de rotation :
– Imaginez tourner l'objet fileté comme si vous serriez une vis ou un boulon.
– Si tourner l'objet dans le sens horaire (vu de dessus) le fait s'éloigner de vous, il s'agit d'un filet à droite.
– Si tourner l'objet dans le sens antihoraire (anti-horaire) le fait s'éloigner de vous, il s'agit d'un filet à gauche.
Gardez à l'esprit que ces méthodes sont basées sur des conventions pour l'observation visuelle et la direction de rotation. En termes pratiques, la direction de rotation du filet est un facteur critique. Dans les filets à droite, tourner dans le sens horaire (vu de dessus) serre la connexion, tandis que dans les filets à gauche, tourner dans le sens antihoraire serre la connexion.
Quelle est la différence entre les filetages externes et les filetages internes ?

filets externes et filets internes 600×400
Les filets externes et internes font référence à l'emplacement des filets sur un élément de fixation fileté ou un composant. La principale différence réside dans le fait que les filets sont à l'extérieur ou à l'intérieur de l'objet. Voici une ventilation de chacun :
-
Fils externes :
– Les filets externes sont situés sur la surface extérieure d'un objet cylindrique, tel qu'un boulon ou une vis.
– Ces filets sont conçus pour s'engager avec les filets internes correspondants d'un autre composant, généralement un écrou ou un trou fileté.
– La pièce mâle avec des filets externes est souvent appelée boulon, vis ou goujon fileté mâle.
-
Filetages intérieurs :
– Les filets internes sont situés sur la surface intérieure d'un objet cylindrique, tel qu'un écrou ou un trou fileté dans un morceau de matériau.
– Ces filets sont conçus pour s'engager avec les filets externes correspondants d'un autre composant, généralement un boulon ou une vis.
– La pièce femelle avec des filets internes est souvent appelée écrou, réceptacle fileté femelle ou trou fileté interne.
Que sont les trous borgnes et les trous traversants ?


Trou traversant : S'étend complètement à travers le matériau, avec des ouvertures des deux côtés.
Trou borgne : Ne s'étend pas à travers tout le matériau ; il a une profondeur limitée et s'ouvre généralement d'un seul côté.
Comment appelle-t-on les filetages métriques et les filetages UN ? Quelles sont les tolérances recommandées pour les filetages internes et externes ?
Les filets métriques et les filets UN (Unified National) sont deux normes de filetage différentes, chacune avec son propre ensemble de spécifications. Voici un bref aperçu :
Filetages métriques :
Les filets métriques suivent la norme métrique de l'Organisation internationale de normalisation (ISO). Ils sont couramment utilisés dans les pays qui adoptent le système métrique.
Les filets métriques sont désignés par le diamètre nominal et le pas. Par exemple, M8x1.25 indique un filet métrique avec un diamètre nominal de 8 mm et un pas de 1,25 mm.
Filets UN (Unified National) :
Les filets unifiés nationaux, souvent simplement appelés filets UN, sont une norme utilisée aux États-Unis et dans d'autres pays qui n'ont pas entièrement adopté le système métrique.
Les filets UN comprennent les séries unifiées nationales grossières (UNC) et unifiées nationales fines (UNF), entre autres. L'UNC a moins de filets par pouce (pas plus grossier), tandis que l'UNF a plus de filets par pouce (pas plus fin).
Pour les tolérances recommandées des filetages internes et externes, l'Organisation internationale de normalisation (ISO) fournit des normes pour les filetages métriques, et l'American National Standards Institute (ANSI) fournit des normes pour les filetages UN. Voici quelques directives générales :
Tolérances des filetages métriques (normes ISO) :
Filetages intérieurs : Généralement, les classes de tolérance pour les filetages métriques internes sont désignées par une lettre telle que 6H, 6G, 4H, etc.
Fils externes : Généralement, les classes de tolérance pour les filetages métriques externes sont désignées par un chiffre tel que 6g, 6h, 4g, etc.
Tolérances des filetages UN (normes ANSI/ASME) :
Filetages internes (UNC et UNF) : Les classes 1A, 2A et 3A sont couramment utilisées pour les filetages externes.
Filetages externes (UNC et UNF) : Les classes 1B, 2B et 3B sont couramment utilisées pour les filetages internes.
Il est important de se référer aux normes ISO ou ANSI/ASME spécifiques pour obtenir des informations détaillées sur les tolérances des filetages, car ces normes fournissent des spécifications précises pour différentes tailles et classes de filetages. Le choix de la classe de tolérance dépend de l'ajustement souhaité et des exigences de l'application. Des tolérances plus serrées (par exemple, 6H/6g) offrent un ajustement plus précis, tandis que des tolérances plus lâches (par exemple, 4H/4g) permettent un assemblage plus facile mais peuvent présenter plus de jeu.
Filetage métrique

“Le ” filetage métrique “ désigne une norme de filetage qui suit les spécifications de l'Organisation internationale de normalisation (ISO) et est généralement utilisée dans les pays qui utilisent les unités métriques (millimètres). Les filetages métriques sont largement utilisés dans la conception mécanique et d'ingénierie. Ces filetages sont généralement marqués en commençant par ” M » suivi d'un chiffre et d'une lettre indiquant le diamètre et le pas du filetage.
Par exemple, “ M8x1.25 ” signifie que le diamètre du filetage est de 8 mm et le pas de 1,25 mm.
Voici quelques tailles et marquages courants de filetages métriques :
- **M6x1.0 :** Filetage d'un diamètre de 6 mm et d'un pas de 1,0 mm.
- **M10x1.5 :** Filetage d'un diamètre de 10 mm et d'un pas de 1,5 mm.
- **M12x1.75 :** Filetage d'un diamètre de 12 mm et d'un pas de 1,75 mm.
Lors de l'utilisation de filetages métriques, les normes de conception et de fabrication se réfèrent souvent aux normes ISO pour garantir la cohérence des dimensions et de la qualité. Cela contribue à l'interchangeabilité des composants et à la fiabilité des systèmes.
Ajustement des classes pour les filetages métriques
L'ajustement des filetages métriques est déterminé par les classes de tolérance définies dans les normes ISO pour les filetages métriques. Ces classes de tolérance consistent en une combinaison de chiffres et de lettres et sont utilisées pour spécifier la plage acceptable de dimensions pour les filetages internes et externes. Les classes de tolérance les plus courantes pour les filetages métriques sont désignées par un chiffre pour les filetages externes et une lettre pour les filetages internes. Voici quelques classes de tolérance couramment utilisées pour les filetages métriques :
Pour les filetages externes :
Les classes de tolérance pour les filetages métriques externes sont désignées par un chiffre. Les classes couramment utilisées incluent 6g, 6H, 4g, etc. Le chiffre indique le niveau de tolérance, où un chiffre plus bas correspond à un ajustement plus serré.
Pour les filetages internes :
Les classes de tolérance pour les filetages métriques internes sont désignées par une lettre. Les classes couramment utilisées incluent 6H, 6G, 4H, etc. La lettre indique le niveau de tolérance, où une lettre plus haute correspond à un ajustement plus serré.
Par exemple :
**6g :** Il s'agit d'une classe de tolérance standard pour les filetages métriques externes, offrant un ajustement à usage général.
**6H :** Il s'agit d'une classe de tolérance standard pour les filetages métriques internes, offrant également un ajustement à usage général.
Le choix de la classe de tolérance dépend des exigences spécifiques de l'application. Des classes de tolérance plus serrées (par exemple, 4H/4g) offrent un ajustement plus précis, adapté aux applications de précision, tandis que des classes de tolérance plus lâches (par exemple, 6H/6g) permettent un assemblage plus facile mais peuvent présenter plus de jeu.
Il est essentiel de se référer aux normes ISO spécifiques (telles que l'ISO 965-1 pour les dimensions et l'ISO 965-2 pour les tolérances) pour obtenir des informations détaillées sur les tolérances des filetages métriques pour différentes tailles et classes.
Qu'est-ce qu'un filetage unifié (UN) ?

Les filetages Unified National (UN) désignent une série standard de filetages utilisés aux États-Unis et dans certains autres pays. La norme de filetage UN a été établie pour fournir un système unifié pour la conception et les spécifications des filetages. Le terme “ unifié ” souligne l'objectif de créer un système standardisé qui remplace la variété de formes de filetages qui existaient avant son introduction.
La norme Unified National comprend deux séries principales :
-
Unified National Coarse (UNC) :
Les filetages UNC ont moins de filets par pouce (pas plus grossier).
Ces filetages sont couramment utilisés dans les applications où un assemblage ou un désassemblage rapide est requis, et où une précision fine n'est pas critique.
-
Unified National Fine (UNF) :
Les filetages UNF ont plus de filets par pouce (pas plus fin).
Les filetages UNF sont utilisés dans les applications où une résistance à la traction plus élevée et un réglage plus fin sont requis.
Les désignations des filetages UN incluent généralement la série (UNC ou UNF), suivie d'un nombre indiquant le diamètre nominal et d'une désignation de classe indiquant l'ajustement et la tolérance. Par exemple, une désignation de filetage pourrait être “ 1/4-20 UNC 2A ”, où :
– “ 1/4 ” est le diamètre nominal.
– “ 20 ” indique 20 filets par pouce.
– “ UNC ” spécifie la série de filetages (Unified National Coarse).
– “ 2A ” indique la classe d'ajustement du filetage, “ 2A ” étant un ajustement standard pour les filetages externes.
La norme de filetage UN est largement utilisée dans diverses industries, notamment la fabrication, l'automobile et l'aérospatiale. Elle fournit une approche systématique et standardisée du filetage, facilitant l'interchangeabilité et la compatibilité des composants filetés.
Tableau des paramètres de filetage
Tableau des filetages UN


Tableau des filetages métriques


Tableau des filetages UNS


Tableau des filetages NPT/NPS

Tableau des filetages BSPP/BSPT

Tableau des filetages PG

Quels sont quelques conseils pratiques pour choisir le bon type de filetage ?
Choisir le bon type de filetage est essentiel pour garantir le fonctionnement correct et l'intégrité de vos composants mécaniques. Voici quelques conseils pratiques pour vous aider à choisir le bon type de filetage pour votre application spécifique :
-
Standardisation :
– Utilisez des types de filetages standard dans la mesure du possible. Les normes telles que le filetage métrique ISO ou le filetage national harmonisé fournissent des spécifications solides et favorisent l'interchangeabilité.
-
Tenez compte des exigences de résistance :
– Sélectionnez un type de filetage qui répond aux exigences de résistance de votre application. Les filetages grossiers (UNC) offrent généralement une plus grande résistance que les filetages fins (UNF).
-
Engagement du filetage :
– Tenez compte du niveau d'engagement du filetage requis pour l'application. Les filetages plus épais offrent généralement un meilleur engagement, ce qui est avantageux pour les applications nécessitant une connexion sécurisée.
-
Facilité d'assemblage et de désassemblage :
– Tenez compte de la facilité d'assemblage et de désassemblage, surtout si une maintenance ou des réparations sont envisagées. Les filetages grossiers (UNC) permettent généralement un assemblage et un désassemblage plus rapides.
-
Considérations de coût :
– Tenez compte des coûts globaux, y compris les matériaux, la fabrication et les coûts d'assemblage. Parfois, un type de filetage plus standard ou disponible sur étagère peut être plus rentable.
-
Direction du filetage :
– Tenez compte de savoir si des filetages à droite ou à gauche conviennent à votre application. Dans certaines applications, l'utilisation d'un filetage à gauche peut empêcher un desserrage accidentel.
Références
Fil de discussion —— De Wikipédia
Quels sont les différents types de filetages pour la fabrication ? ——De hubs
FAQ
À propos de l'auteur : Gavin Xia